Опубликовано: 28.10.2021
От дефектовки до полимеризации: как возвращают заводской вид колесным дискам
Современный ремонт и покраска дисков давно перестали быть «гаражной» процедурой, сводящейся к подрихтовке и быстрой покраске из баллончика. Это технологичный процесс, в котором каждый этап влияет на следующий, а итоговый результат оценивается не только по внешнему виду, но и по сохранению прочностных характеристик и геометрии. Восстановление диска начинается с понимания того, что разные типы колёс — литые, кованые, штампованные и составные — требуют принципиально разных подходов: там, где сталь можно прокатать, алюминиевый сплав приходится править с нагревом и строгим контролем усилия, чтобы не спровоцировать появление микротрещин.
Опыт профильных мастерских, технологические карты которых доступны в том числе на https://www.remdisk.ru/, подтверждает, что качественное восстановление невозможно без последовательной дефектовки, правки геометрии, аргонодуговой сварки при наличии трещин, тщательной подготовки поверхности и порошковой покраски с последующей полимеризацией. Именно такой комплексный подход позволяет вернуть колесу не только презентабельный внешний вид, но и эксплуатационную надёжность, которая особенно важна для безопасности на дороге.
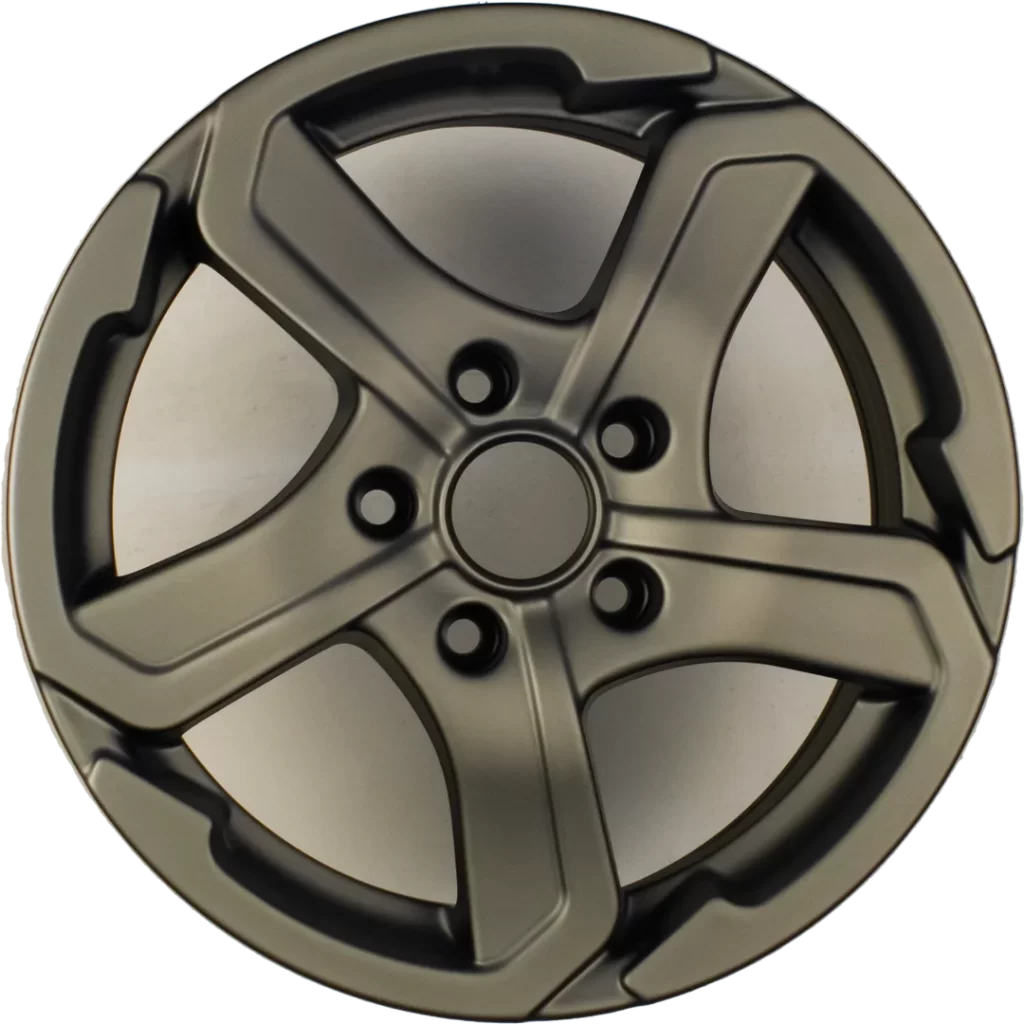
Дефектовка и диагностика: поиск скрытых угроз
Первый этап любого восстановления — это не покраска и даже не правка, а дефектовка. Мастер оценивает геометрию, целостность и состояние лакокрасочного покрытия, используя измерительный стенд и индикатор часового типа. На этом этапе выявляются осевое и радиальное биение, пресловутая «восьмёрка», вмятины на закраине, трещины по спице или ободу, а также скрытые дефекты литья — пористость и раковины, которые могут проявиться уже после нанесения покрытия.
- Критическое искривление ступичной части или трещина в зоне крепёжных отверстий часто становятся приговором, тогда как большинство других повреждений восстановимы.
- Для точной диагностики используется метод цветной дефектоскопии, позволяющий увидеть микротрещины, невидимые глазу после правки или прокатки.
- Отдельного внимания требует состояние посадочного места под шину и герметизирующего слоя, особенно у составных дисков.
Восстановление геометрии: правка, прокатка и нагрев
Геометрия возвращается в допуск разными способами, и выбор метода напрямую зависит от материала. Для стальных штампованных дисков применяется роликовая прокатка: диск вращается, а ролики с контролируемым усилием постепенно возвращают металл в исходную форму. Литые и кованые диски прокатывать нельзя — их правят на специальном станке с использованием гидравлического пресса, часто с предварительным нагревом. Холодная правка литого диска без контроля температуры — прямой путь к микротрещинам и снижению прочности.
- Нагрев критичен: профессиональные сервисы контролируют температуру и усилие, чтобы не «пересушить» сплав и сохранить его структуру.
- После правки обязателен контроль биения: даже небольшое отклонение, оставшееся незамеченным, приведёт к вибрации на скорости и неравномерному износу шины.
- Для кованых дисков, которые по пластичности ближе к штампованным, но требуют более деликатного обращения, подбирается индивидуальный режим правки.
Аргонодуговая сварка: засверливание, разделка кромок и присадка
Если дефектовка выявила трещину, её нельзя просто «замазать» — требуется аргонодуговая сварка. Технология включает несколько обязательных операций: концы трещины засверливают, чтобы остановить её распространение, кромки разделывают, а затем варят в среде защитного газа. Аргон вытесняет кислород из зоны сварки, поэтому шов получается плотным, без окислов и пор.
- Для алюминиевых дисков используется присадочная проволока того же сплава, чтобы шов не уступал по прочности основному металлу.
- После сварки шов шлифуют заподлицо, а поверхность вокруг него выравнивают, чтобы под порошковым покрытием не оставалось выступов и раковин.
- Сварка не заменяет проверку геометрии: после термического воздействия диск повторно контролируют на биение.
Подготовка поверхности: от химии до абразива
Качество порошковой покраски на восемьдесят процентов определяется подготовкой. Сначала с диска удаляют старое лакокрасочное покрытие — химической смывкой или методом погружения в кислоту, затем выполняют пескоструйную или дробеструйную обработку. Абразив снимает коррозию, окалину и придаёт металлу мелкую зернистость, необходимую для адгезии. Для алюминиевых сплавов режим обработки подбирается особенно внимательно, чтобы не повредить поверхность.
- После абразивной очистки выполняется обезжиривание и фосфатирование — эти операции формируют на металле защитную плёнку и повышают сцепление краски с основанием.
- Критические зоны — посадочное кольцо под шину и отверстия под болты — маскируются термостойкой лентой, чтобы краска не нарушила посадку колеса.
- Для пористых литых дисков проводится дегазация: нагрев в камере удаляет воздух и влагу из микроскопических полостей, иначе на покрытии могут появиться вздутия и шагрень.
Порошковая покраска: грунт, напыление и полимеризация
На подготовленную поверхность наносится порошковый грунт, а затем — основной слой порошковой краски. Напыление выполняется электростатическим или трибостатическим пистолетом: частицы порошка заряжаются и равномерно оседают на металле. Для сложного рисунка с глубокими углублениями и отверстиями оператор контролирует направление распыления и толщину слоя, чтобы избежать непрокрасов. После нанесения диск отправляется в печь полимеризации, где порошок плавится, растекается и образует монолитное покрытие.
- Температура и время полимеризации подбираются по документации производителя порошка, а не «на глаз»: недогрев не даст покрытию закрепиться, перегрев может деформировать диск.
- Для получения глянцевого эффекта поверх краски наносится порошковый лак с последующей повторной полимеризацией.
- Колеровка выполняется по каталогу RAL, что позволяет получить как заводской оттенок, так и индивидуальный цвет, включая матовые и «металлик»-эффекты.
Финишная обработка: алмазная проточка, лакировка и балансировка
Для дисков с полированной или алмазной поверхностью финишным этапом становится алмазная проточка на станке с ЧПУ. Алмазная фреза снимает минимальный слой металла — от 0,5 до 2 мм, — выравнивая поверхность и возвращая ей зеркальный блеск без заусенцев. После фрезеровки выполняется шлифовка и полировка, а затем — антикоррозийная обработка и нанесение защитного покрытия.
- Завершающая операция — балансировка на стенде: правка и сварка меняют распределение массы, поэтому без коррекции дисбаланса грузиками появится вибрация на скорости.
- Проверяется герметичность, особенно если проводилась сварка, а также состояние вентиля и ниппеля.
- Готовое колесо собирается с шиной, балансируется в сборе и устанавливается на автомобиль.
Типичные ошибки и контроль качества
Даже качественные материалы не гарантируют результата, если нарушена технология. Наиболее распространённые проблемы — вздутие покрытия из-за недостаточной дегазации, отслаивание краски вследствие плохой адгезии, а также дефекты, связанные с неправильным режимом полимеризации или попаданием влаги на подготовленную поверхность.
- Плохая адгезия часто возникает из-за остатков масла, ржавчины или неподходящего грунта, поэтому подготовке металла уделяется не меньше внимания, чем самому напылению.
- Повторное загрязнение подготовленного диска недопустимо: между обезжириванием и покраской поверхность должна оставаться чистой.
- Контроль толщины покрытия и равномерности слоя позволяет избежать как непрокрасов, так и избыточной толщины, которая может привести к сколам.
Комплексный ремонт и покраска дисков — это последовательность операций, где пропуск хотя бы одного звена возвращает проблему через месяц. Дефектовка, правка геометрии, аргонная сварка, шлифовка, порошковая покраска и балансировка в совокупности обеспечивают восстановление не только внешнего вида, но и технических характеристик колеса. При правильном подходе отреставрированный диск не уступает новому по поведению на дороге, а стоимость восстановления в несколько раз ниже покупки оригинальной детали.